Elk bouwproject dat afhankelijk is van betonnen prefabelementen wordt geconfronteerd met één fundamentele aankoopvraag: hoe weet je dat de componenten die ter plaatse aankomen in elkaar passen, veilig kunnen worden opgetild en tientallen jaren meegaan? Het antwoord ligt in de manier waarop deze elementen worden ontworpen, geproduceerd en verwerkt. Betonnen prefabelementen zijn structurele of architecturale componenten die worden vervaardigd door beton in een herbruikbare mal in een fabriek te gieten, het onder gecontroleerde omstandigheden uit te harden en het vervolgens naar de locatie te transporteren voor installatie. In deze gids worden de belangrijkste elementtypen uitgelegd, het stapsgewijze productieproces, de toleranties die de kwaliteit controleren, en de magnetische bekistingstechnologie die een productiviteitsstandaard is geworden in moderne prefabfabrieken.
Wat definieert een betonnen prefab-element?
Een betonnen prefabelement is een structureel of architectonisch onderdeel dat wordt geproduceerd door beton in een herbruikbare mal te gieten in een fabrieksomgeving, waar de uithardingsomstandigheden worden gecontroleerd op consistentie en sterkteontwikkeling. De mal, meestal gemaakt van staal, bepaalt de uiteindelijke geometrie van het product. In tegenstelling tot ter plaatse gestort beton, dat op de bouwplaats in zijn definitieve positie wordt gevormd en uitgehard, worden prefabelementen buiten hun uiteindelijke locatie vervaardigd en daarheen getransporteerd zodra ze zijn uitgehard.
Er zijn drie kenmerken die prefab beton onderscheiden van ter plekke gestort beton:
- Gecontroleerde uitharding: temperatuur en vochtigheid worden in de fabriek beheerd, waardoor een hogere beginsterkte en minder oppervlaktedefecten ontstaan.
- Gestandaardiseerde versterking: wapeningskooien en voorspanstrengen zijn nauwkeurig gepositioneerd, waardoor de structurele betrouwbaarheid en consistentie worden verbeterd.
- Herhaalbare toleranties: dezelfde matrijs produceert identieke componenten voor grote bestellingen, waardoor de montage ter plaatse wordt vereenvoudigd en het opvul- en aanpassingswerk wordt verminderd.
Volgens de Instituut voor prefab/voorgespannen beton (PCI) elimineert de gecontroleerde omgeving van de prefabproductie een groot deel van de weersgerelateerde variabiliteit die van invloed is op ter plaatse gestort werk. Door het fabrieksgieten kan de bekisting meerdere keren per dag worden hergebruikt, wat het belangrijkste productiviteitsvoordeel is van prefab ten opzichte van traditionele betonconstructies. De PCI heeft sinds de jaren vijftig ontwerp- en fabricagenormen gepubliceerd, en deze blijven het referentiekader voor de meeste prefabprojecten in Noord-Amerika.
Belangrijkste soorten geprefabriceerde betonelementen
De prefab-productfamilie is breed, maar de meeste bouwprojecten zijn afhankelijk van een kernset van standaard elementcategorieën. De onderstaande tabel geeft een overzicht van de meest voorkomende typen, hun typische gebruik en de productiekenmerken die voor elk ervan het belangrijkst zijn.
| Elementtype | Primaire toepassing | Typisch maatbereik | Productiefunctie |
|---|---|---|---|
| Balken en liggers | Vloer- en dakframes voor parkeerdekken, bruggen en industriële gebouwen | 6 tot 30 m overspanning | Voorgespannen strengen voor grote overspanningen |
| Kolommen | Verticale lastondersteuning in framegebouwen en stadions | 3 tot 15 meter hoogte | Stalen mallen met verstelbare doorsneden |
| Wand- en gevelpanelen | Dragende muren, steunmuren en architectonische gevels | Tot 12 meter hoogte | Sandwichpanelen integreren een isolatielaag |
| Holle platen | Vloeren en daken in woon-, hotel- en kantoorgebouwen | 2 tot 18 m overspanning | Geëxtrudeerd op lange bedden met doorlopende holtes |
| Trappen en bordessen | Toegang en uitgang in commerciële en residentiële gebouwen | Standaard vluchtlengtes | Hoge eisen aan de oppervlakteafwerking |
| Keerwanden | Aarderetentie voor snelwegen, kelders en landschapsarchitectuur | 1 tot 8 meter hoogte | Massieve beton- of gewapende profielen |
| Nutsstructuren | Mangaten, gewelven, pijpen, septic tanks en duikers | Aangepaste formaten | Corrosiebestendige mixontwerpen |
Hoe geprefabriceerde betonelementen worden vervaardigd
De prefabproductie volgt een vaste volgorde in de fabriek. Elke stap heeft invloed op de uiteindelijke kwaliteit van het element, dus procesdiscipline is belangrijker dan bij welke andere gietmethode dan ook. De standaardproductiecyclus in een prefabfabriek ziet er als volgt uit:
- Vormvoorbereiding: de stalen mal wordt gereinigd, gecontroleerd op vervorming en voorzien van een losmiddel. Op de stalen pallet wordt een magnetische bekisting geplaatst om de buitenomtrek van het element te creëren.
- Plaatsing van versterking: wapeningskooien of voorspanstrengen worden in de mal geplaatst. Voor voorgespannen elementen worden de strengen tot de gespecificeerde kracht gespannen voordat het betonneren begint.
- Ingebedde inzetstukken: hijsankers, verbindingsplaten, buizen en afschuiningsstrips worden op hun exacte positie bevestigd. Deze stap bepaalt of het element later veilig kan worden opgetild, getransporteerd en aangesloten.
- Betonwerk: beton wordt geplaatst met een container of pomp en verdicht met behulp van interne trilmotoren of tafelvibrators. Zelfverdichtend beton wordt vaak gebruikt voor complexe mallen met dichte wapening.
- Uitharding: Uitharden met stoom bij 50 tot 70 graden Celsius versnelt de hydratatie en maakt het uit de vorm halen binnen 12 tot 24 uur mogelijk.
- Ontvormen: magneetdozen worden uitgeschakeld, zijvormers worden verwijderd en het voltooide element wordt met een kraan opgetild met behulp van de ingebedde ankers.
- Afwerking en opslag: oppervlakken worden gepatcht, randen worden geslepen en elementen worden tot verzending opgeslagen op speciaal gebouwde rekken.
In de ontkistingsstap wordt productiviteit gewonnen of verloren in een prefabfabriek. Het traditionele bekistingsklemmen met bouten of wiggen duurt enkele minuten per positie en vereist dat er gaten in de stalen pallet worden geboord. Een magnetisch bekistingssysteem klemt direct op de pallet, zonder boren of lassen, en wordt direct losgemaakt met een hefboombeweging. Dit is de reden waarom bekistingsmagneten een standaardhulpmiddel zijn geworden voor prefabfabrieken die de geometrie van elementen snel moeten veranderen over meerdere productieruns.
Productietoleranties en kwaliteitscontrole
Tolerantiebeheer is het verschil tussen een prefabfabriek die een soepele montage op de bouwplaats levert en een fabriek die tijdens de bouw voortdurend conflicten veroorzaakt. De Europese praktijk onder het gemeenschappelijke kader EN 13369 voor in de fabriek vervaardigde betonproducten definieert standaardtolerantieklassen die op grote schaal worden toegepast door prefabfabrieken. Typische waarden voor normale productie worden hieronder weergegeven.
| Parameter | Typische tolerantie | Impact op de voltooide structuur |
|---|---|---|
| Afmetingen dwarsdoorsnede | /-5 mm | Heeft invloed op de structurele pasvorm, het gewicht van het element en de voegbreedtes |
| Totale lengte | /-10 mm | Bepaalt of elementen tussen kolommen en steunpunten passen |
| Positie hijsankers | /-20 mm | Verkeerd geplaatste ankers veroorzaken onveilige hijshoeken en herbewerking |
| Verstevigingsafdekking | 5 mm / -0 mm | Onvoldoende dekking leidt tot corrosie en oppervlakteroestvlekken |
| Oppervlakte vlakheid | 2 mm over 1 m | Heeft invloed op de paneelverbindingen, de uitlijning van de muren en de zichtbare oppervlaktekwaliteit |
Een betrouwbare fabriek registreert deze metingen voor elke productiebatch en houdt deze gegevens beschikbaar voor de koper. Als een leverancier desgevraagd geen tolerantiegegevens kan verstrekken, is dat een duidelijk waarschuwingssignaal. Hetzelfde geldt voor de testresultaten van betonnen kubussen en de positionering van ankers, die rechtstreeks van invloed zijn op de structurele veiligheid ter plaatse.
Magnetische systemen die de productie van prefabelementen versnellen
In een prefabfabriek is elke minuut die wordt besteed aan het bevestigen of aanpassen van de bekisting een minuut waarin geen beton wordt geproduceerd. Magnetische bekistingstechnologie lost dit direct op: een bekistingsmagneet klemt de stalen bekisting met honderden kilo's houdkracht op een stalen pallet en laat deze los met een eenvoudige handgreep of hefboombeweging.
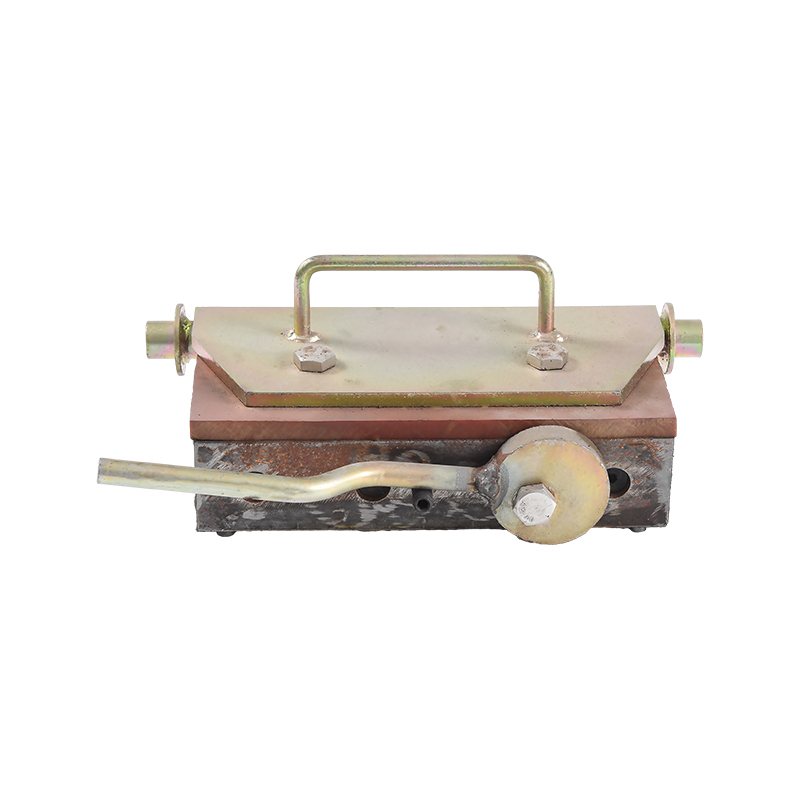
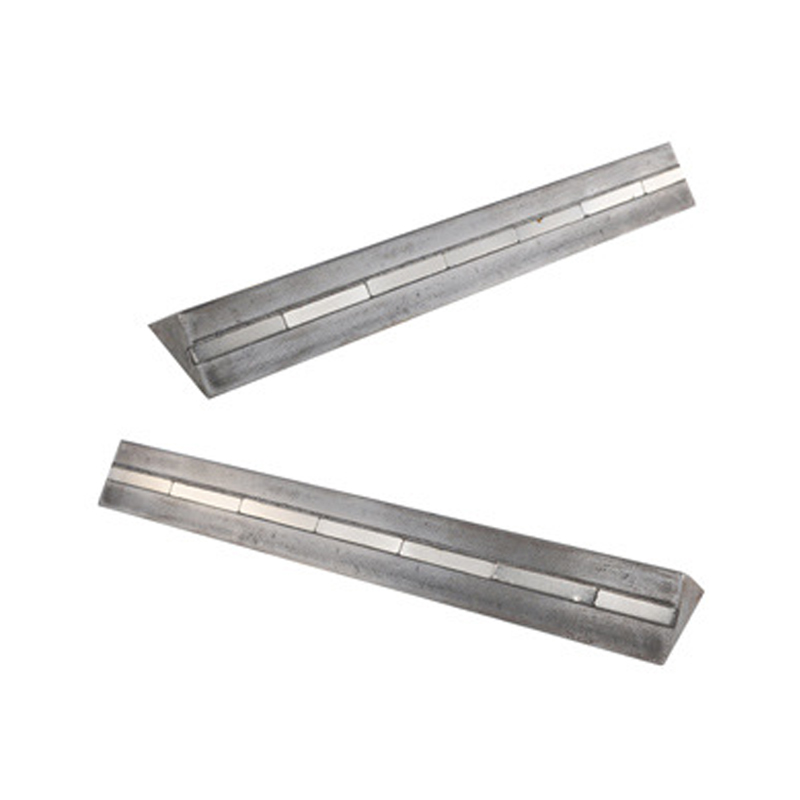
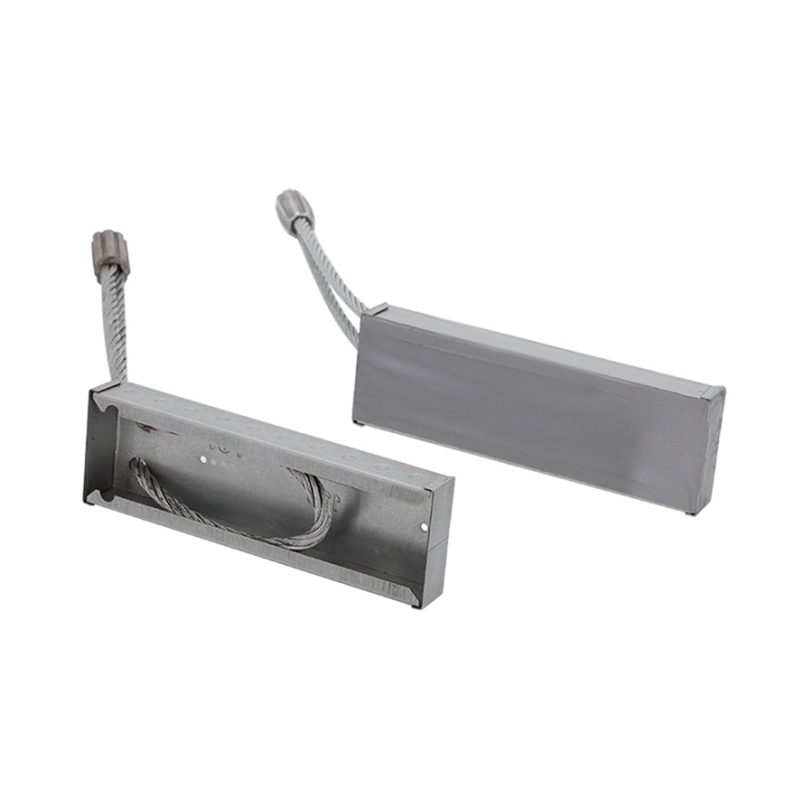
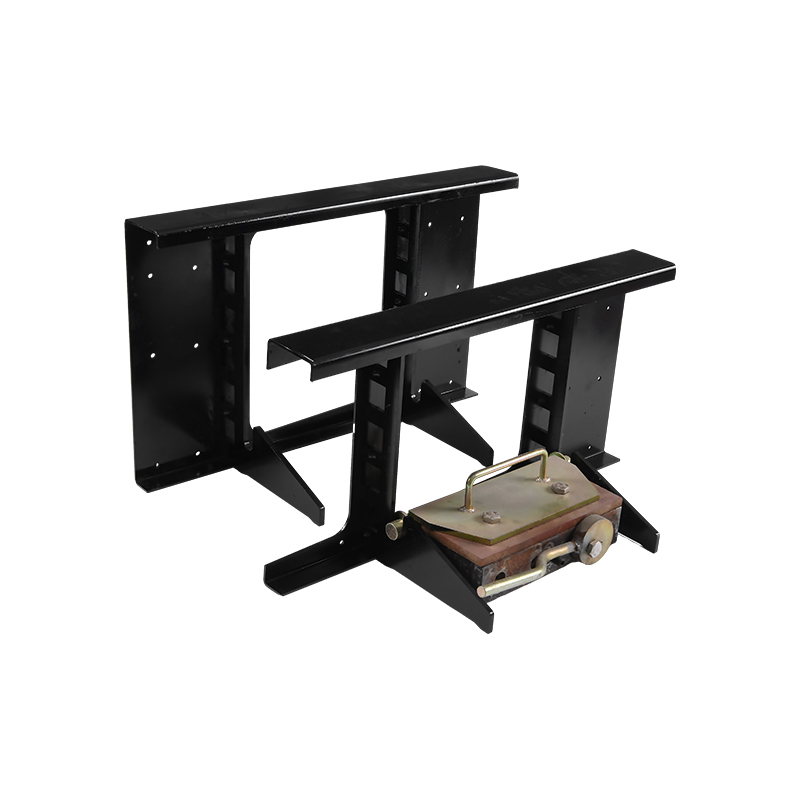 Sluitmagneet met handgreep voor snelle aanpassing van de bekisting Een herbruikbare magnetische klem met een bevestigde handgreep die de stalen bekisting met een kwartslag vergrendelt en losmaakt, waardoor de herpositioneringstijd aanzienlijk wordt verkort in vergelijking met methoden met bouten in prefabfabrieken. Bekijk Product →
Bekistingsmagneten met handgrepen worden veel gebruikt in prefabfabrieken omdat een snelle kwartslag de magneet vergrendelt of loslaat. Vergeleken met boutbekistingen verkorten magneten de insteltijd aanzienlijk. Het herpositioneren van een zijvormer op een platenpallet van 12 m lang kost een werknemer bijvoorbeeld ongeveer 30 seconden per magneet, tegenover 3 tot 5 minuten per klem voor dezelfde taak. Over een dienst met 20 herpositioneringsstappen kan dit de bekistingsarbeid met ongeveer 2 tot 3 uur verminderen en dezelfde werknemer vrijmaken voor andere taken.
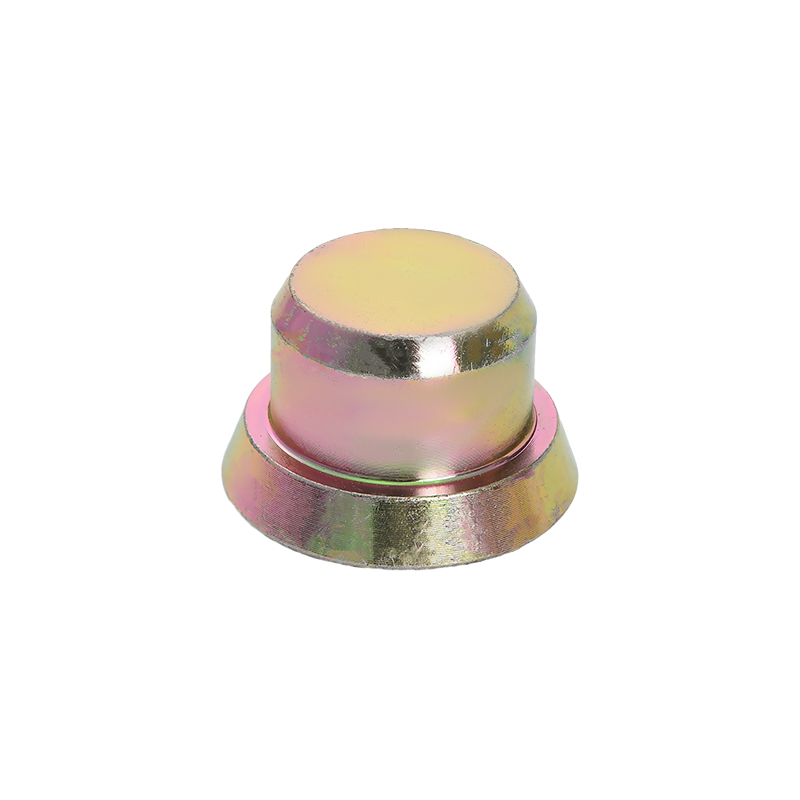
Magneten plaatsen houd draadmoffen, hijsankers en andere verankeringen in hun exacte positie voordat het beton wordt gestort. Zonder magnetisch vasthouden verschuiven de inbeddingen tijdens trillingen en verdichting, wat leidt tot afgekeurde elementen en dure locatiecorrecties. De insteekmagneet houdt de inbedding vlak tegen de pallet of het bekistingsvlak, zodat de mof na het uitnemen precies daar zit waar de technische tekening vereist.
 Plaats magneten voor nauwkeurige plaatsing van de inbedding Deze magneten houden schroefdraadmoffen en hijsankers stevig tegen het bekistingsvlak tijdens het storten van beton, waardoor verplaatsing wordt voorkomen en ervoor wordt gezorgd dat de inbedding uitgelijnd blijft met de technische tekeningen. Bekijk Product →
De praktische voordelen van magnetische systemen bij de productie van prefabelementen zijn meetbaar en consistent in alle fabrieken:
- Geen boren, lassen of repareren op stalen pallets, waardoor het palletoppervlak behouden blijft en de onderhoudskosten worden verlaagd.
- Herbruikbaar bij duizenden stortingen, zodat de gereedschapskosten per element bij elke productiecyclus afnemen.
- Nauwkeurige positionering van de inbedding, waardoor nabewerking als gevolg van verschoven sockets en ankers wordt geëlimineerd.
- Snel te leren: een nieuwe werknemer kan binnen enkele uren een bekistingsgeometrie uitzetten in plaats van dagen na training.
Voor een nadere blik op hoe inzetmagneten hun positie behouden tijdens trillingen en waarom dat belangrijk is voor prefabproductie, zie deze technische samenvatting: wat een inzetmagneet is en zijn rol bij de productie van prefab beton .
Veilig hijsen en hanteren van prefabelementen
Hijsen is de fase met het hoogste risico in de levenscyclus van prefab elementen. Een prefabelement met een gewicht tussen de 2 en 30 ton moet uit de mal worden getild, naar een opslagruimte worden verplaatst, op een aanhangwagen worden geladen en later ter plaatse worden opgebouwd. Elk van deze liften is afhankelijk van ingegoten hijsankers die zijn geselecteerd op basis van het elementgewicht en de hijsgeometrie.
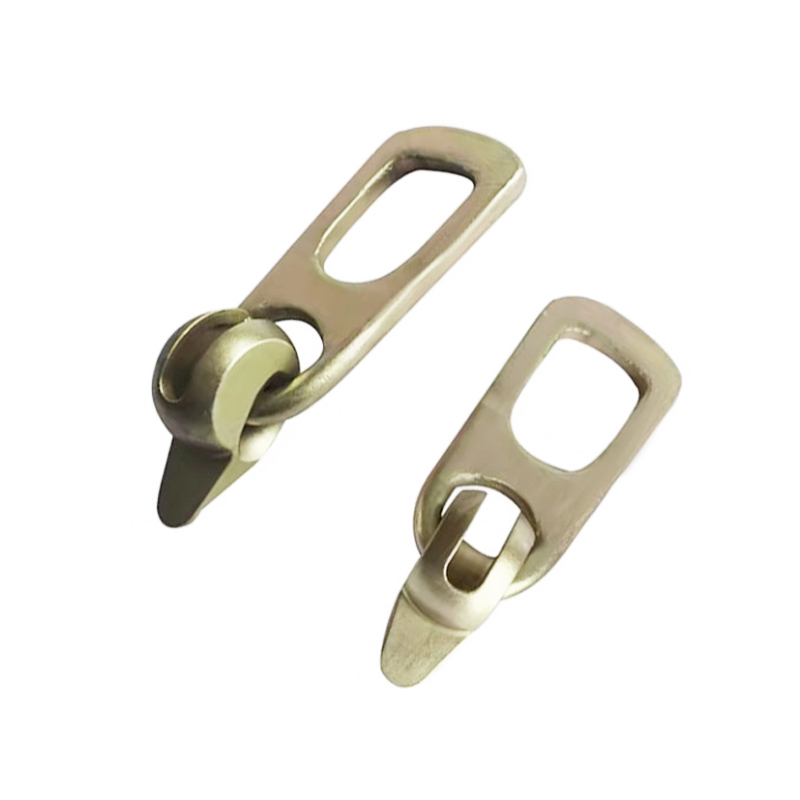
 Montageanker voor het veilig hijsen van prefab elementen Een ingegoten hijsanker met een hoog draagvermogen en corrosiebestendigheid, ontworpen voor het vastzetten en hijsen van prefab betonelementen, met opties voor één en twee gaten voor verschillende paneelgewichten. Bekijk Product →
Erectie ankers worden tijdens het storten in het beton ingebed en vormen het verbindingspunt voor het hijsen van koppelingen en kettingen. De meest voorkomende ontwerpen zijn rechte ankers met één gat voor lichte elementen en ankers met twee gaten waarmee grotere panelen en balken op twee punten kunnen worden gehesen. De ankercapaciteit moet worden afgestemd op de dynamische belasting tijdens het hijsen. Een veelgebruikte praktijk bij het hijsen van prefab is om het anker zo te dimensioneren dat de veilige werklast minstens drie keer het gewicht van het statische element bedraagt, wat de extra krachten dekt die worden veroorzaakt door kantelen, trekhoeken en kraanversnelling.
Twee factoren bepalen een veilige hijsopstelling:
- Ankerpositie: ankers die dichter bij de elementhoeken zijn geplaatst, verminderen de buigspanningen tijdens het hijsen. Een standaardregel voor tweepuntshijsen plaatst de ankerpunten op ongeveer een vijfde van de elementlengte vanaf elk uiteinde.
- Hefhoek: de hoek tussen de hijskettingen en het elementoppervlak moet binnen een bereik van 30 tot 60 graden blijven. Platte hijshoeken onder de 30 graden vermenigvuldigen de horizontale kracht op het anker en vergroten het risico op betonscheuren rond de ankerzone.
Het gebruik van in de fabriek afgestemde hijskoppelingen die op het ankerprofiel passen, en het opleiden van werknemers om ankers vóór elke hijsing op schade te inspecteren, zijn in een goed beheerde prefabfabriek niet onderhandelbaar. Slijtage van anker en koppeling moet worden geregistreerd en verouderde onderdelen moeten onmiddellijk worden vervangen.
Hoe u een betrouwbare leverancier van prefabelementen kiest
Of u nu geprefabriceerde elementen koopt voor een wooncomplex of componenten specificeert voor een industriële faciliteit, de leveranciersevaluatie moet een gestructureerde checklist volgen in plaats van alleen de prijs per kubieke meter te vergelijken. De langetermijnkosten van een slechte leverancier komen tot uiting in vertragingen op de locatie, afgewezen elementen en herbewerking, en niet in de factuur.
- Productiecapaciteit en apparatuur: vraag naar de bedlengte, de matrijsinventaris, het aantal gietlijnen en de dagelijkse productie. Een fabriek met lange bedden kan de continue productie van platen efficiënter verwerken dan een fabriek die zich beperkt tot korte individuele matrijzen.
- Inbedding en hefsysteem: bevestig dat de fabriek standaard hijsankers gebruikt en plaats magneten die passen bij het lokale verbindingssysteem. Niet-passende inbeddingssystemen veroorzaken kostbare vertragingen tijdens de erectie.
- Kwaliteitsrecords: tolerantiegegevens opvragen van recente productiebatches, inclusief testresultaten van betonnen kubussen en logboeken voor ankerpositionering. Een fabriek die deze documenten niet op verzoek kan overleggen, vormt een ernstig inkooprisico.
- Vormflexibiliteit: een leverancier die magnetische bekisting gebruikt, kan de geometrie van elementen snel wijzigen, wat de doorlooptijd voor aangepaste afmetingen verkort en ontwerpherzieningen minder pijnlijk maakt.
- Transport en levering: controleer de afstand van fabriek tot locatie, de maximale elementlengte die de trailers kunnen vervoeren en of de leverancier de leveringsschema's met het montagepersoneel coördineert om de stilstandtijd van de kraan te minimaliseren.
Voor fabrieksmanagers die evalueren of ze hun huidige bekistingsopstelling moeten upgraden, is het productassortiment van de leverancier van magnetisch gereedschap net zo belangrijk als de capaciteiten van de prefableverancier. Een fabrikant die zowel het prefabproces als de magneettoepassing begrijpt, bespaart u tijd bij het oplossen van problemen en vermindert productieonderbrekingen. U kunt het volledige assortiment magnetische producten bekijken op de hoofdproductpagina van de fabrikant .
Kostenfactoren die de uiteindelijke prijs van prefabelementen bepalen
De prijs van prefab elementen is niet één getal. De uiteindelijke eenheidsprijs is afhankelijk van de complexiteit van het element, de afschrijving van de matrijs, de batchgrootte en de logistiek. Als u deze kostenfactoren begrijpt, kunnen kopers betere prijzen onderhandelen en dure verrassingen voorkomen. In de onderstaande tabel worden de belangrijkste kostenfactoren gegroepeerd en wordt uitgelegd hoe deze van invloed zijn op de uiteindelijke prijsopgave.
| Kostendrijver | Impact op de prijs | Strategie voor kostenreductie |
|---|---|---|
| Schimmel kosten | Hoog voor aangepaste geometrie; laag voor gestandaardiseerde elementen | Standaardiseer afmetingen en hergebruik mallen voor projecten |
| Batchgrootte | Grotere bestellingen verminderen de instelkosten per element | Combineer kleinere bestellingen tot herhalende productieruns |
| Inbedding en hijsankers | Voegt materiaalkosten en plaatsingsarbeid toe | Gebruik standaard ankerbereiken en magnetische plaatsing om arbeid te besparen |
| Voorspanning | Voegt streng- en spankosten toe, maar vermindert het betonvolume | Optimaliseer de strengindeling om het eigen gewicht van het element te verminderen |
| Uithardende energie | Bij het uitharden met stoom wordt energie verbruikt die evenredig is aan de cyclustijd | Gebruik efficiënte isolatie- en warmteterugwinningssystemen |
| Transport afstand | Zware elementen kosten aanzienlijk meer dan 100 km | Selecteer een fabriek binnen de economische transportafstand van de locatie |
Veelgestelde vragen over betonnen prefabelementen
Wat is het verschil tussen prefab en voorgespannen beton?
Prefab beton betekent dat het element van zijn definitieve positie wordt weggestort, meestal in een fabriek. Voorgespannen beton betekent dat het element onder druk wordt gezet met gespannen staalstrengen voordat er bedrijfsbelastingen worden toegepast. De twee benaderingen worden vaak gecombineerd: veel prefabelementen, vooral balken en kanaalplaten, worden ook voorgespannen om het draagvermogen te vergroten en scheurvorming te verminderen.
Hoe lang gaat een prefab betonelement mee?
In de fabriek gegoten beton met een goed mengselontwerp en voldoende wapeningsdekking bereikt routinematig een levensduur van 50 tot 100 jaar. De werkelijke duurzaamheid wordt bepaald door de water-cementverhouding, het cementtype, de dekking tot de wapening en het uithardingsregime, en niet door het feit van het prefabriceren zelf. Geprefabriceerde elementen die worden gebruikt in agressieve omgevingen zoals maritieme constructies vereisen aanvullende beschermende maatregelen en zijn meestal ontworpen met conservatievere mixspecificaties.
Wat is de maximale lengte van een prefab betonelement?
Transportbeperkingen stellen doorgaans eerder de praktische grens dan de productiecapaciteit. Een typische trailer kan geprefabriceerde elementen van 13 tot 15 meter lang vervoeren. Met speciale vergunningen kunnen in sommige regio's langere elementen tot 20 m worden verplaatst. Voor brugliggers die de transportlimieten overschrijden, worden prefabelementen in segmenten gemaakt en ter plaatse door naspanning aan elkaar gekoppeld.
Kunnen prefab betonelementen ter plaatse worden verzaagd of aangepast?
Het ter plaatse doorzagen van een prefabelement wordt over het algemeen niet aanbevolen, omdat hierdoor de voorgespannen strengen of wapening worden doorgesneden en de beschermende betondekking wordt verwijderd. Als er een wijziging nodig is, moet het element opnieuw worden ontworpen door een ingenieur, of moet de leverancier een op maat gemaakt element met de juiste geometrie uit de mal produceren. Veldsnijden verandert het structurele gedrag van het element op manieren die moeilijk te valideren zijn.
Hoe worden prefab betonelementen met elkaar verbonden?
De meest voorkomende verbindingen zijn boutklampen met ingegoten moffen, in de elementen ingebedde lasplaten en groutmofverbindingen voor verticale elementen. Ingegoten draadmoffen, gepositioneerd met insteekmagneten, vormen de basis van de boutverbindingen die in de meeste prefab betonconstructies worden gebruikt. Het verbindingsontwerp moet altijd de specificaties van de ingenieur volgen, aangezien het belastingspad afhankelijk is van de verbindingsconfiguratie.
Werken bekistingsmagneten met alle stalen pallets?
Sluitmagneten hebben een vlak ferromagnetisch stalen oppervlak nodig om hun nominale houdkracht te ontwikkelen. Typisch voor magnetische bekistingstoepassingen is een palletdikte van minimaal 8 tot 10 mm. Pallets met zware roest, dikke verf of oppervlaktevervuiling verminderen de magnetische grip, dus de staat van het palletoppervlak moet behouden blijven. Wanneer de pallet schoon is en de magneet correct is beoordeeld, is de houdkracht voorspelbaar en consistent.
Betonnen prefabelementen zullen een kernonderdeel van de moderne bouw blijven, omdat ze leveren wat ter plekke gestort beton niet kan: consistente kwaliteit, voorspelbare planningen en efficiënt gebruik van materialen en arbeid. De praktische les uit deze gids is dat succes bij prefab minder afhankelijk is van het beton zelf en meer van de details eromheen, waaronder de malconfiguratie, de nauwkeurigheid van de inbedding, de selectie van hijsankers en de bekistingsworkflow. Magnetische systemen pakken al deze details rechtstreeks aan, en daarom zijn ze van een optioneel accessoire uitgegroeid tot een standaardvereiste in productieve prefabfabrieken.
Kijk bij het vergelijken van leveranciers verder dan de prijs per kubieke meter. Vraag om tolerantiegegevens, inspecteer de procedure voor het opzetten van de mal en bevestig dat de hijs- en inbeddingssystemen overeenkomen met uw locatieverbindingsstrategie. Dat is waar het echte verschil in kosten en kwaliteit leeft.